


Language

Dom / Vijesti / Vijesti iz industrije / Toplinsko indukcijsko brtvljenje u farmaceutskoj ambalaži: proces, čepovi i kontrola kvalitete
Toplinsko indukcijsko brtvljenje u farmaceutskoj ambalaži: proces, čepovi i kontrola kvalitete
2026.10.02
Linija za punjenje koja pokreće 200 bočica u minuti iznenada se zaustavlja. Svaki poklopac u posljednjoj seriji ima labavu podlogu od folije i test curenja nije uspio. Krivac je rijetko sama kapa. Devet puta od deset, proces brtvljenja indukcijom topline nije usklađen. Indukcijsko brtvljenje toplinom nije jednostavna primjena topline. Koristi elektromagnetsko polje za stvaranje topline unutar čepa, otapanje polimernog sloja i lijepljenje obloge od aluminijske folije na rub posude. Kada se jakost polja, vrijeme zadržavanja ili zakretni moment pomaknu, brtva tiho otkaže. Ovaj članak objašnjava kako funkcionira indukcijsko brtvljenje, gdje pogriješi i kako odabrati čepove i obloge koji odgovaraju vašoj liniji za punjenje.
Kako radi brtvljenje toplinskom indukcijom
Indukcijska glava za brtvljenje sadrži zavojnicu koja prenosi visokofrekventnu izmjeničnu struju. Ovo stvara magnetsko polje. Kada zatvoreni spremnik prođe ispod glave, polje inducira vrtložne struje u oblogi od aluminijske folije unutar poklopca. Folija se zagrijava u milisekundi. Polimerni premaz na foliji se topi i lijepi za rub spremnika. Nakon što spremnik napusti polje, polimer se hladi pod pritiskom poklopca, stvarajući hermetičko brtvljenje.
Ovaj se postupak razlikuje od provodljivog toplinskog spajanja. Kondukcijsko brtvljenje koristi grijane ploče ili valjke koji dodiruju poklopac ili spremnik. Prenosi toplinu izvana prema unutra. Indukcijsko brtvljenje zagrijava samo foliju, tako da čep i proizvod ostaju hladniji. Za biološke lijekove, cjepiva i antibiotike osjetljive na toplinu, ta razlika štiti lijek. Također smanjuje rizik od deformacije čepa i kvarenja proizvoda.
Tipični parametri indukcijskog brtvljenja za farmaceutske linije uključuju frekvenciju od 20 do 100 kHz, izlaznu snagu od 1 do 6 kW i vrijeme zadržavanja od 0,5 do 3 sekunde. Zakretni moment čepa obično pada između 15 i 25 inča-pounda za bočice od 20 mm i 20 do 35 inča-pounda za 28 mm ili veće zatvarače. Tolerancija od plus ili minus 2 inča-funte je uobičajena. Debljina folije je od 0,5 do 1,5 mm. Svaka kombinacija spremnika, čepa i obloge treba vlastitu provjeru valjanosti.
Kritični parametri i točke kvara
Indukcijsko brtvljenje ne uspijeva kada se jedan ili više parametara pomakne izvan validiranog prozora. Tablica u nastavku navodi uobičajene parametre, tipične raspone i nedostatke koji se pojavljuju kada se pomaknu.
| Parametar | Tipični raspon | Način kvara ako je izvan dometa |
|---|---|---|
| Izlazna snaga | 1 do 6 kW | Mala snaga uzrokuje slabe ili nepotpune brtve; velika snaga pougljuje košuljicu ili iskrivljuje poklopac. |
| Vrijeme zadržavanja | 0,5 do 3 sekunde | Kratko zadržavanje ostavlja polimer neotopljenim; dugo zadržavanje pregrijava foliju i oštećuje proizvod. |
| Zakretni moment poklopca | 15 do 35 inča-funti | Mali zakretni moment omogućuje podizanje poklopca tijekom zagrijavanja; veliki zakretni moment deformira poklopac i gnječi košuljicu. |
| Debljina folije | 0,5 do 1,5 mm | Tanka folija se prebrzo zagrijava; debela folija treba više snage i možda neće ravnomjerno prianjati. |
| Vrijeme hlađenja | 1 do 5 sekundi | Kratko hlađenje omogućuje pomicanje brtve prije nego što se stegne; dugo hlađenje usporava liniju bez koristi. |
Ostali nedostaci uključuju foliju zaglavljenu unutar čepa, curenje brtve i labave čepove nakon brtvljenja. Folija zaglavljena u čepu obično znači da vosak za oblogu ili ljepilo nisu kompatibilni s temperaturom procesa. Curenje često dolazi iz kontaminiranog ruba spremnika ili neporavnate obloge. Labavi čepovi mogu biti rezultat niskog momenta nanošenja ili spuštanja čepa tijekom hlađenja.
Testirajte svaku seriju s najmanje tri metode. Test penetracije boje otkriva curenje kanala. Vakuumskim testom raspadanja mjeri se cjelovitost zatvaranja spremnika. Testom ljuštenja provjerava se čvrstoća veze između folije i posude. Za sterilne proizvode, ispitivanje tlaka pucanja dodaje još jedan sloj povjerenja. Dokumentirajte rezultate i čuvajte ih uz zapis o seriji.
Odgovarajući čepovi i obloge vašem spremniku
Čep i obloga moraju odgovarati završnoj obradi spremnika, brzini linije za punjenje i formulaciji lijeka. Bočice za injekcije obično koriste aluminijske kapice od 20 mm ili 13 mm s otvorima za povlačenje ili otkidanje. Poklopac za povlačenje omogućuje medicinskim sestrama otvaranje bočice bez alata, što je važno u hitnim sobama i jedinicama intenzivne njege. Unutarnji sloj folije mora biti ravno postavljen uz rub bočice. Svaki nagib stvara put curenja.
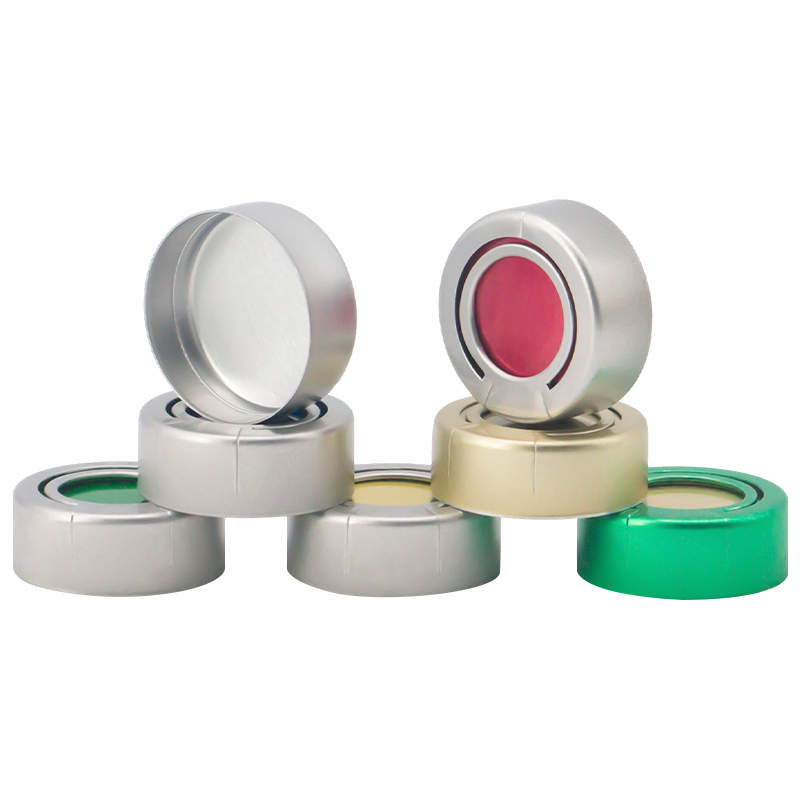 Aluminijska kapica s prstenom za povlačenje Aluminijska brtva zaštićena od otvaranja namijenjena bočicama za injekcije. Sadrži integrirani prsten za povlačenje koji, kada se povuče, čisti cijeli aluminijski poklopac s vi... Pogledajte proizvod →
Boce za infuziju su veće i teže. Trebaju im poklopci koji ostaju sigurni tijekom autoklaviranja i transporta. Aluminijsko-plastične kapice tipa mosta kombiniraju aluminijsku školjku s plastičnim vrhom. Struktura mosta daje snažno prianjanje i čisto otvaranje. Ove kapice dobro funkcioniraju s indukcijskim brtvljenjem jer plastični vrh ne ometa magnetsko polje. Podstava se lijepi za završni sloj staklene ili plastične boce.
 Tip mosta, aluminijsko-plastični poklopac Specijalizirani čep za brtvljenje dizajniran za boce za infuziju, koji se sastoji od aluminijskog čepa tipa mosta i plastičnog čepa. Pogledajte proizvod →
Boce s oralnom tekućinom često koriste navojne čepove. Čep s navojem omogućuje ponovno zatvaranje nakon što se indukcijsko brtvljenje slomi. Obloga se mora zalijepiti za grlo boce bez ostavljanja ostataka. Za pedijatrijske sirupe i pripravke protiv kašlja, nepropusno brtvljenje sprječava isparavanje i kontaminaciju. Zakretni moment poklopca mora biti dovoljno visok da drži oblogu na mjestu, ali dovoljno nizak da ga pacijent može otvoriti.
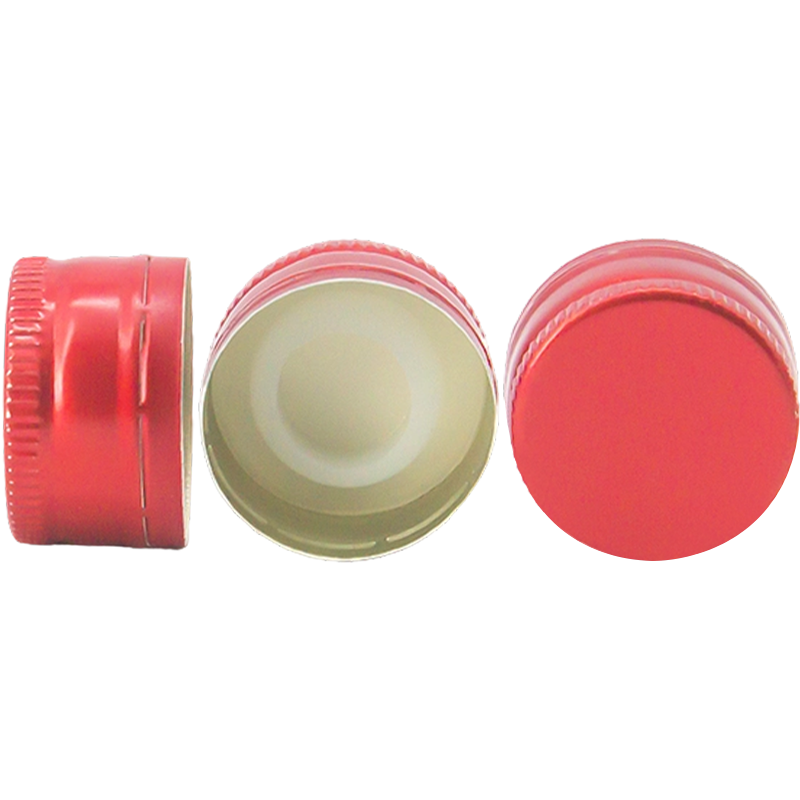 Aluminijska navojna kapica Isplativo i trajno rješenje za brtvljenje dizajnirano za bočice s oralnom tekućinom. Izrađen od jednog komada aluminija, formira sigurnu nit uvijanjem na bot... Pogledajte proizvod →
Euro PP čepovi i drugi plastični zatvarači također podržavaju indukcijsko brtvljenje kada uključuju podlogu od folije. Provjerite može li materijal poklopca izdržati toplinu koja se stvara u foliji. Neka plastika omekša ili se deformira na temperaturama brtvljenja. Uvijek zatražite uzorke obloga i pokrenite probu sa svojim stvarnim proizvodom.
Za detaljnu raščlambu vrsta kapa, pogledajte naš potpuni vodič za aluminijske čepove za farmaceutske bočice .
Kontrola kvalitete i regulatorna očekivanja
Ambalaža za lijekove podliježe strogim propisima. U Sjedinjenim Državama Uprava za hranu i lijekove očekuje cjelovitost zatvaranja spremnika za sterilne proizvode. U Europi, Dodatak 1 smjernica Dobre proizvođačke prakse pokriva sterilnu proizvodnju. Oba okvira zahtijevaju dokumentiranu potvrdu procesa brtvljenja. To znači pisane procedure za postavljanje, rad i nadzor indukcijskog uređaja za brtvljenje.
Dobavljač kapa također igra važnu ulogu. Čepovi se trebaju proizvoditi u kontroliranom okruženju. Jiangsu Changjiang Lids Co., Ltd. upravlja čistim sobama razreda C plus A i slijedi GMP i ISO 9001 zahtjeve. Tvrtka proizvodi aluminijske čepove, aluminijsko-plastične čepove i Euro PP čepove s godišnjim kapacitetom od 3 milijarde aluminijskih čepova i 800 milijuna polipropilenskih čepova. Ove mogućnosti podržavaju razinu čistoće i sljedivosti koja je potrebna kupcima lijekova.
Kada revidirate dobavljača kapa, tražite potvrde analize za svaku seriju. Potvrdite da materijal obloge zadovoljava USP klasu VI ili ekvivalentne standarde biokompatibilnosti. Provjerite potvrđuje li dobavljač indukcijsko brtvljenje s vašim posebnim spremnikom. Generička potvrda pečata nije dovoljna. Završetak spremnika, zakretni moment poklopca i brzina linije mijenjaju ishod.
Razmatranja nabave i smanjenje rizika
Kupnja čepova za indukcijsko brtvljenje nije jednostavna usporedba cijena. Poklopac s nižom cijenom može uštedjeti djelić centa po jedinici, ali neuspjelo brtvljenje može koštati tisuće u odbijenim serijama. Razmotrite ove faktore prije nego što naručite.
- Zatražite uzorke košuljica i pokrenite probnu liniju s tri različite postavke zakretnog momenta.
- Zatražite preporučeni prozor za indukcijsko brtvljenje za završnu obradu spremnika.
- Potvrdite minimalnu količinu narudžbe i vrijeme isporuke za kape i obloge.
- Provjerite nudi li dobavljač OEM prilagodbu za boju poklopca, logotip ili vrstu obloge.
- Pregledajte dobavljačevu klasifikaciju čistih soba i certifikate kvalitete.
- Testirajte brtvljenje nakon simuliranog transporta i ubrzanog starenja.
Skladištenje je također važno. Čepovi i obloge trebaju ostati u zatvorenim vrećicama do upotrebe. Vlaga može utjecati na slojeve voska i polimera. Prašina na košuljici sprječava ravnomjerno spajanje. Postavite kontrolirani prostor u blizini linije za punjenje i obučite operatere da rukuju čepovima s čistim rukavicama.
Kontaktirajte naš tim kako bismo razgovarali o vašim zahtjevima za brtvljenje i zatražili uzorke. Možemo vam pomoći uskladiti pravi poklopac i oblogu s vašom linijom za punjenje i proizvodom.
Toplinsko indukcijsko brtvljenje je sustav, a ne jedna komponenta. Glava za brtvljenje, poklopac, obloga, spremnik i linija za punjenje međusobno djeluju. Savršena kapica s pogrešnim zakretnim momentom će curiti. Savršeni zakretni moment s pogrešnom košuljicom će se pougljeniti ili neće uspjeti vezati. Započnite s potvrđenim prozorom parametara, testirajte svaku seriju i odaberite poklopce od dobavljača koji razumije farmaceutske zahtjeve. Taj pristup štiti vaš proizvod, vaše pacijente i vaš raspored proizvodnje.
Vijesti
-
Napunjena bočica oralne suspenzije silazi s linije, kupac odvrne čep, a disk od folije ostaje zaglavljen unutar čepa umjesto na rubu boce. Nema pečata, nema dokaza o neovlašt...
READ MORE -
Bočica s cjepivom napušta liniju za punjenje, putuje kamionom i stiže s tankim slojem tekućine na ramenu. Čep je čvrst, ali unutarnja brtva nikad nije zalijepljena. Pečaćenje...
READ MORE -
Linija za punjenje koja pokreće 200 bočica u minuti iznenada se zaustavlja. Svaki poklopac u posljednjoj seriji ima labavu podlogu od folije i test curenja nije uspio. Krivac...
READ MORE -
Napunjena HDPE boca napušta liniju za punjenje s čepom zategnutim prema specifikaciji. Prolazi ispod indukcijskog brtvila, a nekoliko sekundi kasnije folija unutar čepa treba...
READ MORE
Srodni proizvodi
-

Pouzdano i zaštićeno rješenje za brtvljenje dizajnirano za standardne bočice za injekcije. Osigurava integritet brtve spremnika i siguran pristup igli za tekuće lijekove. ZB strukturni dizajn nu...
Prikaži više -

Standardizirani polipropilenski čep s dva ulaza dizajniran za boce za infuziju i otopinu. Ovo integrirano rješenje osigurava pouzdano zatvaranje i pruža dvije različite pristupne točke koje se same...
Prikaži više -

Pouzdano i zaštićeno rješenje za brtvljenje dizajnirano za standardne bočice za injekcije. Osigurava integritet brtve spremnika i siguran pristup igli za tekuće lijekove. Profesionalna komponent...
Prikaži više -

Aluminijska brtva zaštićena od otvaranja namijenjena bočicama za injekcije. Sadrži integrirani prsten za povlačenje koji, kada se povuče, čisti cijeli aluminijski poklopac s grla bočice, ostavljaju...
Prikaži više -

Specijalizirani čep za brtvljenje dizajniran za boce za infuziju, koji se sastoji od aluminijskog čepa tipa mosta i plastičnog čepa. ZB strukturni dizajn nudi prednost niske sile otvaranja, a na...
Prikaži više -

Pouzdano i zaštićeno rješenje za brtvljenje dizajnirano za standardne boce za infuziju. Osigurava cjelovitost brtve spremnika i siguran pristup igli za tekuće lijekove. Sadrži plastični dio u ob...
Prikaži više
-
Javite nam se
 +86 511 8813 2922
 +86 139 5290 2286
 lilian@changjianglids.com
 No. 1 Mingzhu Road, Youfang Industrial Park, Yangzhong City, Zhenjiang, Jiangsu, Kina
Informacije navedene na ovoj web stranici namijenjene su samo za korištenje u zemljama i jurisdikcijama izvan Narodne Republike Kine.
-
Proizvod
Aluminij-plastične kapice Aluminijske kapice Euro PP kape PP spremnici za kontaktne leće s folijom Plastična vješalica za bocu za infuziju Plastična kanistra -
WhatsApp
Chris

-
WeChat
Lilian

Autorska prava © 2025 Jiangsu Changjiang Lids Co., Ltd. Sva prava pridržana.
Proizvođač OEM farmaceutske ambalaže
Dobavljač farmaceutskih čepova
